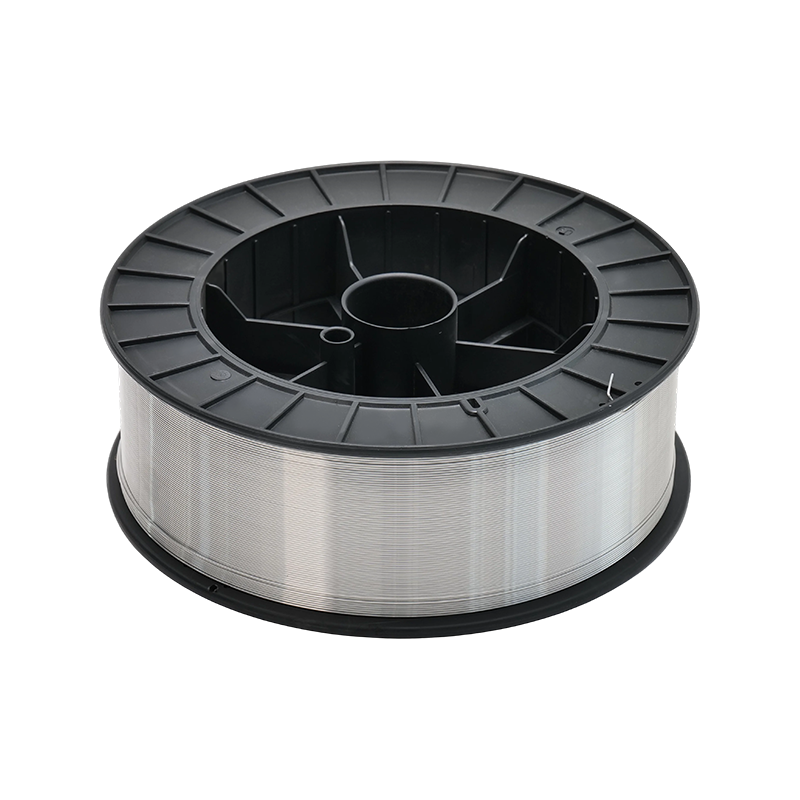


Aluminium MIG-draad ziet er van buitenaf eenvoudig uit: een spoel, een laag glanzende draad, een label. Wat bepaalt of het goed werkt, is alles achter dat label: welke legering, getrokken tot welke diameter, op welke spoel gewikkeld, hoe gereinigd en verpakt voor welk klimaat. Een groot deel van de draad die onze fabriek in Guannan verlaat, is helemaal geen catalogusitem; het is een specificatie die is afgesproken met een klant die precies weet wat de boog moet doen. Dat is de praktische betekenis van op maat gemaakte MIG-draad, en in de onderstaande opmerkingen worden de beslissingen besproken die gewoonlijk in één stap worden genomen.
Wat "op maat" omvat bij een MIG-draadbestelling
In onze ervaring zijn er zes variabelen in een aangepaste volgorde, en alleen de eerste wordt vaak besproken in de openingsmail. In de andere vijf zitten de meeste verrassingen.
- Legering en humeur — bijvoorbeeld ER5356 geleverd in een hardere staat voor automatische invoer, of ER4043 voor gietstukken en reparatiewerkzaamheden.
- Diameter en tolerantie — 0,8, 0,9, 1,0, 1,2 of 1,6 mm, waarbij de toegestane afwijking wordt opgeschreven in plaats van aangenomen.
- Giet en helix — hoeveel de draad buigt zodra deze de spoel verlaat, wat bepaalt of deze in de groef of ernaast terechtkomt.
- Oppervlakteconditie — Resten van smeermiddel, oxide en vocht op het oppervlak verschijnen allemaal als porositeit lang voordat iemand het gas vermoedt.
- Spoelformaat en opwinden — spoeldiameter, boring, gewicht en of de laag willekeurig of nauwkeurig gewikkeld is.
- Inpakken en papierwerk — droogmiddel, barrièrezakken, palletpatroon, labels in uw taal en de testdocumenten die uw ontvangstbalie verwacht.
Een ingenieur heeft de neiging de eerste twee te bezitten; een magazijn- of kwaliteitsteam is eigenaar van de laatste twee. Beide sets moeten op hetzelfde vel staan voordat de eerste spoel wordt getrokken.
Begin vanaf het basismetaal en kies vervolgens het vulmiddel
De keuze van de legering volgt vrijwel altijd het moedermetaal en de gebruiksomstandigheden, en niet andersom. Een 6xxx-extrusiegelast voor uiterlijk gedraagt zich heel anders dan een 5083-plaat die voor sterkte is gelast, ook al zien beide taken er onder de helm hetzelfde uit. De onderstaande tabel toont de koppelingslogica die we het vaakst gebruiken wanneer een klant een tekening verzendt in plaats van een onderdeelnummer.
| Vulling legering | Basismetalen komen meestal overeen | Gedrag in de boog | Typisch uitgangspunt |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Zachtste en meest geleidende, laagste sterkte | Verzamelrail, dunne plaat, verbindingen die worden geanodiseerd |
| ER4043 | 6061-T6, 6063, 3003, Al-Si-gietstukken | Vergevingsgezind bij het voeren, gladde kraal, tolerant voor enigszins onvolmaakte reiniging | Algemene fabricage, reparatiewerkzaamheden, gietstukken |
| ER5356 | 5083, 5086, 6061, 7005 | Hogere sterkte en ductiliteit, minder tolerant ten aanzien van vervuiling | Transportconstructies, maritieme onderdelen, geanodiseerde assemblages |
| ER5183 | 5083, 5086 | Hoogste sterkte van de gemeenschappelijke vier, scherpe boog | Zwaar belaste gelaste constructies |
Als je nog steeds cijfers aan sollicitaties koppelt, kun je ons overzicht van aluminiumdraadtypen, eigenschappen en lastoepassingen gaat dieper in op de metallurgie achter deze tafel. Wat bij een bestelling op maat van belang is, is dat de kwaliteit eerst wordt vastgesteld, omdat de diameter, de temperatuur en de verpakking hier allemaal uit voortvloeien.
Diameter, tolerantie en spoelformaat
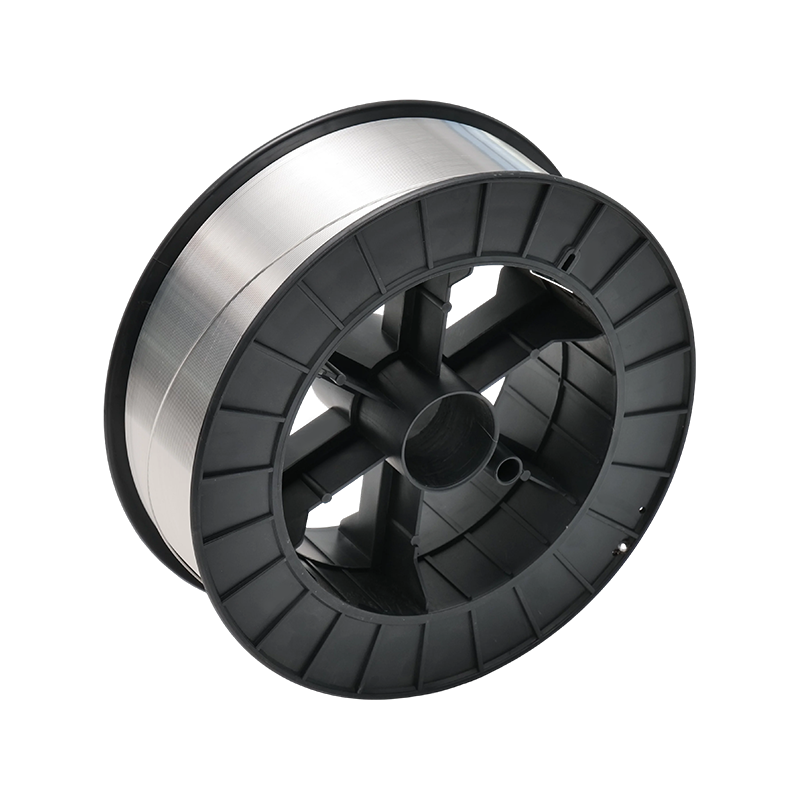
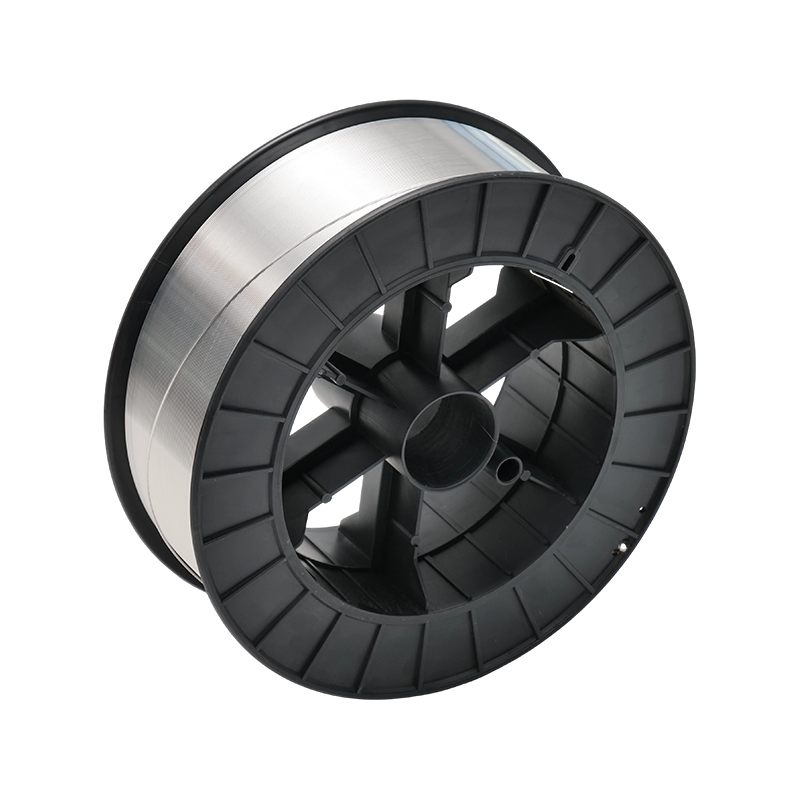 Aangepaste MIG-draad voor aluminiumlassen Op maat geleverde MIG-draad voor argonbooglassen met smeltelektroden; controleer de vereisten voor kwaliteit en diameter voordat u bestelt. Bekijk Product →
Diameter is zowel een beslissing over de stroomdichtheid als een beslissing om gaten op te vullen. Een draad van 1,2 mm is het werkpaard voor 200–350 A op dikkere secties, terwijl 0,8 en 1,0 mm geschikt is voor gepulseerd werk op dunne platen en positionele verbindingen waar de warmte-inbreng laag moet blijven. De tolerantie rond dat nominale cijfer is wat een robot feitelijk voelt: een draad die aan de bovenkant van de band loopt, wordt soepel doorgevoerd, een draad aan de onderkant kan klapperen en beide kunnen hetzelfde gedrukte nummer dragen.
Cast en helix verdienen een eigen straf. Te weinig gietkracht en de draad knikt in de liner; te veel en het dwaalt af van de gezamenlijke lijn bij veranderingen in de contact-tip-naar-werk-afstand. Voor geautomatiseerde cellen komen we normaal gesproken een waarde overeen met de integrator van de klant en houden deze op elke spoel in de partij vast, in plaats van deze te behandelen als een ongecontroleerd bijproduct van het opwikkelen.
Het spoelformaat is waar een goede draad nog steeds kan falen. Een spoel van 300 mm met een boring van 50 mm, nauwkeurig gewikkeld en zonder kruispunten, werkt op hoge draadaanvoersnelheid zonder het stotteren dat voortkomt uit een draad die vastzit onder de buurman. Vertel ons de feeder, de spoelhouder en het laadvermogen, en de verpakking volgt.
Inpakken voor onderweg, niet alleen voor op de plank
Aluminiumdraad is geen kwetsbaar product, maar wel een reactief product. Een container die een vochtig seizoen doorkruist, kan een slecht verpakte pallet achterlaten met een witte waas op de buitenlaag en een smeltbad vol waterstof. Barrièrefolie, een afgemeten hoeveelheid droogmiddel en een spoel die niet direct op een houten vloer rust, lossen het meeste op. Waar een klus een TIG-wortel nodig heeft onder een MIG-vulling, is de matching
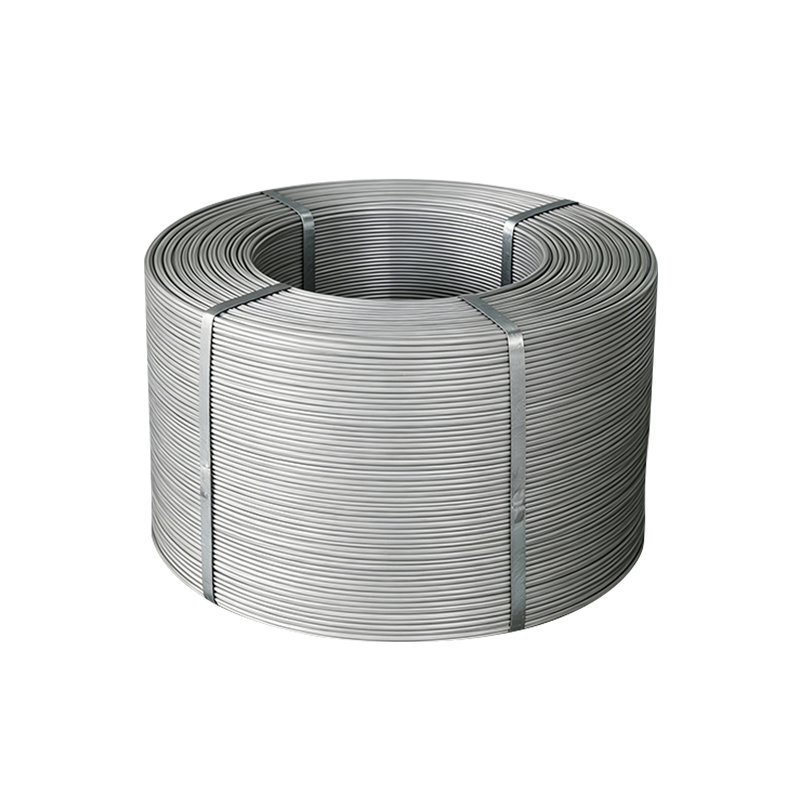
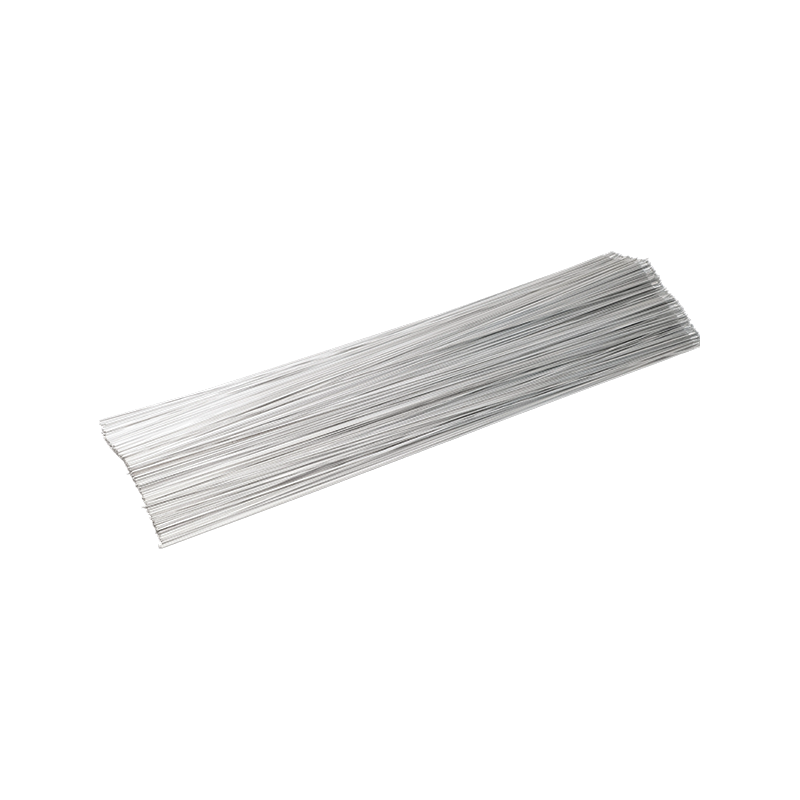 Aangepaste TIG-draad voor het lassen van aluminiumlegeringen Op maat geleverde TIG-draad voor argonbooglassen met niet-smeltende elektrode, geschikt voor klussen waarbij een passende gronddoorgang nodig is voordat MIG-vulling plaatsvindt. Bekijk Product →
is afkomstig uit hetzelfde legeringsmateriaal, zodat beide passages metallurgisch consistent blijven.
Etiketten zijn belangrijker dan ze klinken. Onderdeelnummer, legering, diameter, hittenummer, nettogewicht en spoeltype in de taal die uw operators lezen: dit zijn de details die ervoor zorgen dat een lijn niet wordt gestopt. Onze lasmaterialen van aluminium en aluminiumlegeringen Precies om deze reden wordt het assortiment volgens de specificaties van de klant verpakt en worden exportorders gelabeld voordat ze de container bereiken.
Het specificatieblad waar we om vragen
Wanneer een klant een volledig uitgeschreven specificatie opstuurt, duurt het uitbrengen van de offerte een dag in plaats van een week. Als je er een helemaal opnieuw bouwt, zijn dit de regels die het meeste risico wegnemen:
- Basismetaalkwaliteit, dikte en voegvoorbereiding.
- Vullegering en tempering, met de norm waaraan het moet voldoen.
- Nominale diameter en aanvaardbare tolerantieband.
- Cast- en helixlimieten, of de feeder- en toortsopstelling, zodat we ze kunnen voorstellen.
- Spoeltype, boring, gewicht en wikkelpatroon.
- Oppervlaktevereisten – droog, smeermiddelvrij, en hoe dat wordt geverifieerd.
- Verpakking: eenheden per doos, pallethoogte, droogmiddel, etiketteringstaal.
- Documenten: fabriekscertificaat, chemierapport en elke verklaring die uw markt vereist.
Alles daarbuiten – een lasprocedure, een favoriete verpakkingsleverancier, een kleurcode op de spoelflens – is welkom, maar de acht bovenstaande regels zijn degene die beslissen of de eerste zending bruikbaar is.
Welk kwalitatief bewijsmateriaal redelijkerwijs kan worden gevraagd
Vraag een willekeurige leverancier hoe de draad tussen tekening en verpakking wordt gecontroleerd. In onze fabriek omvat elke productiefase een inspectiestap en de resultaten volgen het hittenummer op het etiket. Aan de systeemkant zijn we in 2021 gecertificeerd volgens ISO 9001, in 2022 volgens CE en in 2023 volgens IATF 16949 voor de automobielsector. Dit laatste is de reden dat onze procesdocumentatie vaak langer duurt dan een algemene fabrikant verwacht.
Op het product zelf vertellen drie controles u het grootste deel van het verhaal: chemie tegen de kwaliteit, diameter en oppervlakteconditie over de hele lengte van de spoel in plaats van aan de uiteinden, en een proeflas op een verbinding die lijkt op de uwe. We voeren die proeflas liever uit op een proefspoel dan dat we de mismatch in de armatuur van een klant ontdekken.
Eerst voorbeelden, tweede volume
Aangepaste draad is een gesprek voordat het een inkooporder is. Stuur de legering, de diameter, de spoel en een foto van het gewricht; vraag om een proefspoelwond volgens de specificatie die u wilt kopen. Voer het uit op de machine die het daadwerkelijk zal gebruiken, met de draadaanvoersnelheid die u daadwerkelijk gebruikt, en controleer de lijmrups, het spatniveau en de porositeit op een afgesneden gedeelte. Als er iets moet worden aangepast, is dat het goedkoopste moment om het aan te passen: een op een monster herziene tolerantieband kost een telefoontje, terwijl dezelfde herziening nadat een container is geland een productieweek kost. Dat is hoe wij het liefst met nieuwe klanten werken, en zo verandert een eerste bestelling meestal in een permanente bestelling.